اتوماسیون خط اسیدشویی ۵۰۰ هزار تن با پیالسی میتسوبیشی سری Q و اسکادا
معرفی اجمالی خط اسیدشویی ورق فولادی
در فرایند تولید ورق فولادی، سطح ورق گرمنوردشده معمولاً دارای پوستههای اکسیدی و آلودگیهای سطحی است. خط اسیدشویی با عبور کنترلشده نوار از بخشهای فرایندی، این لایهها را حذف میکند و پس از آبکشی و خشککردن، سطحی مناسب برای مراحل بعدی مانند نورد سرد، پوششدهی یا شکلدهی به وجود میآورد.
کیفیت محصول فقط به فرایند شیمیایی وابسته نیست؛ ثبات سرعت خط، کنترل کشش ورق، هماهنگی رولها، دقت فرمان پمپها و شیرها و واکنش صحیح به خطاها مستقیماً بر حرکت پایدار ورق و کیفیت سطح اثر میگذارد. به همین دلیل اتوماسیون خط اسیدشویی باید بخشهای مکانیکی، الکتریکی و فرایندی را در یک توالی هماهنگ مدیریت کند.
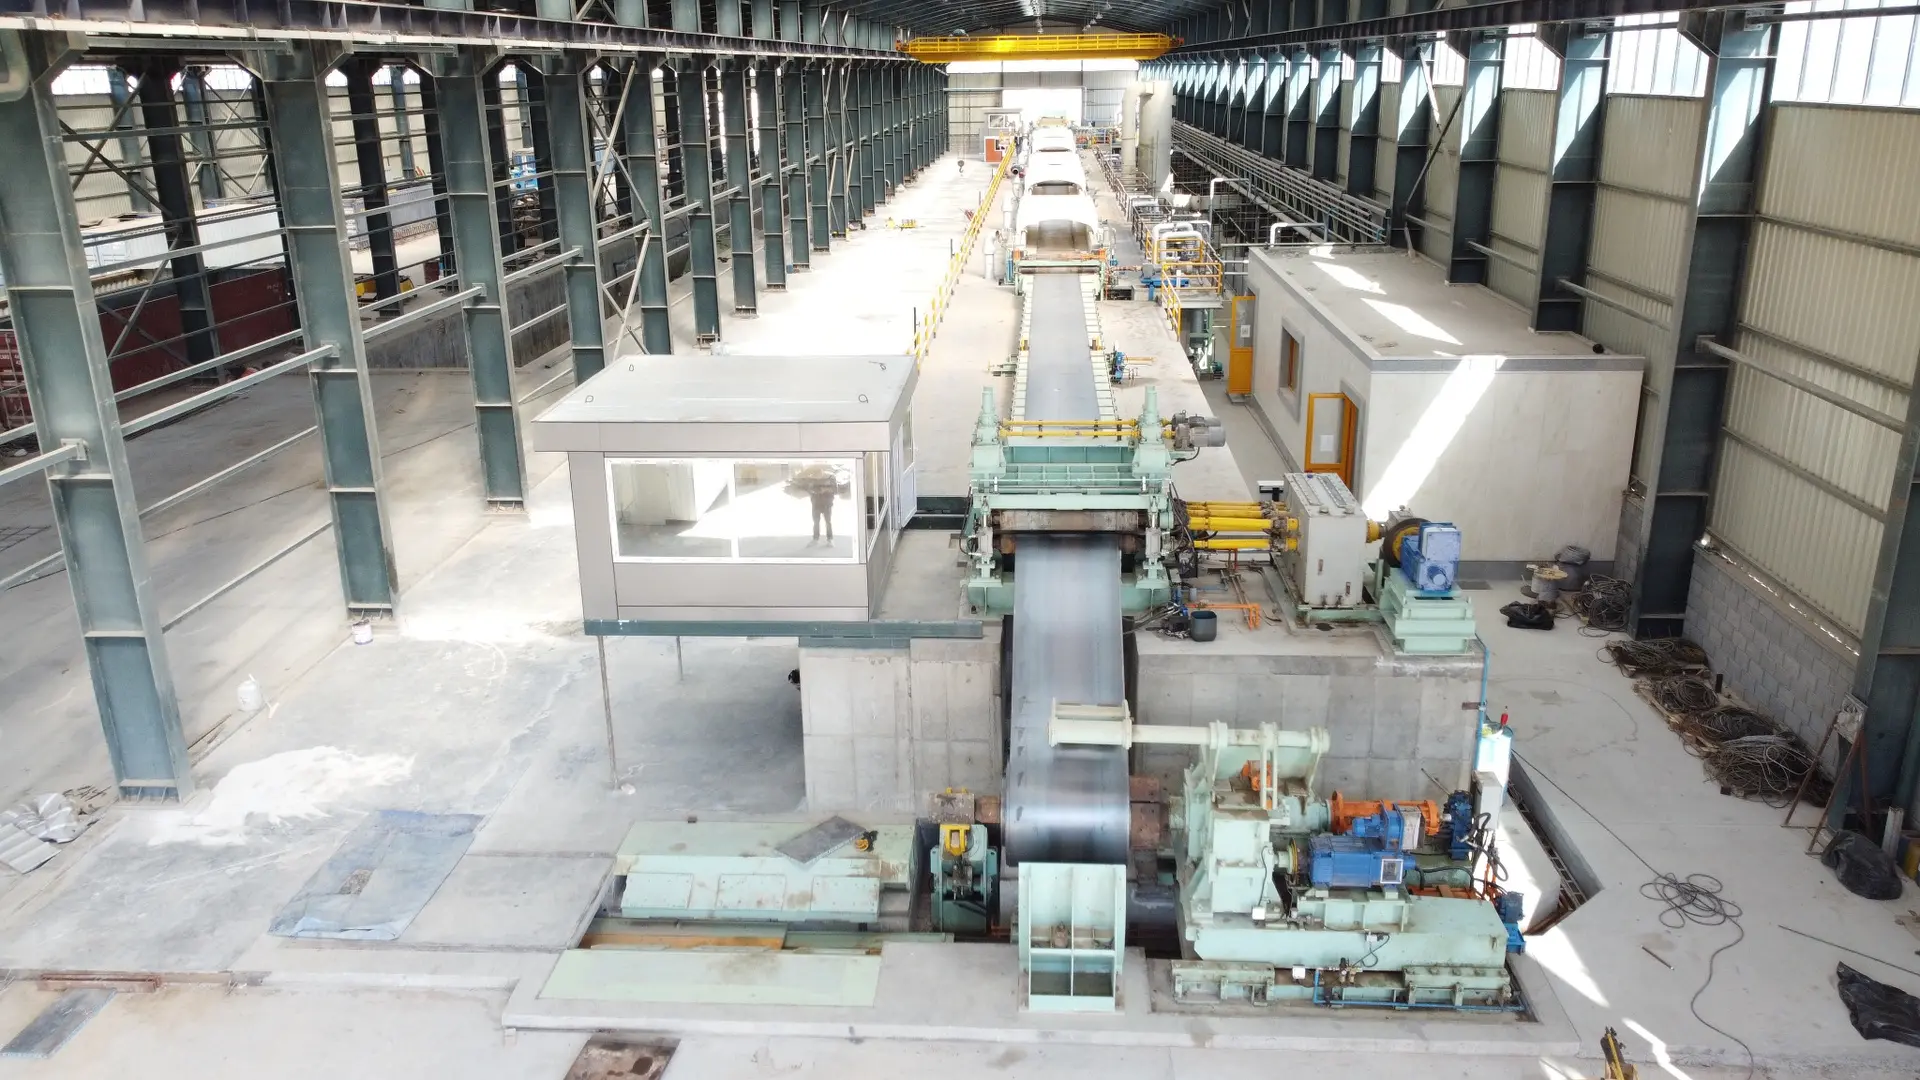
در این پروژه، سیستم کنترل برای ظرفیت اسمی ۵۰۰ هزار تن در سال طراحی شده است. معماری اجراشده، کنترل تجهیزات ورودی خط، بخشهای اسیدشویی و آبکشی، خشککن، بریـدلها، تجهیزات خروجی و جمعکننده ورق را در کنار سامانه SCADA و شبکه خط پوشش میدهد.
۱بازکردن کلافUncoiler و آمادهسازی ورق برای ورود به خط
۲ورودی و هدایتکنترل رولهای ورودی و هماهنگی سرعت
۳اسیدشوییعبور کنترلشده ورق از بخشهای فرایندی
۴آبکشیحذف باقیمانده محلول از سطح نوار فولادی
۵خشککردن و خروجکنترل بخش Dryer، Bridle و تجهیزات خروجی
۶جمعکردن کلافکنترل تنشن و Recoiler برای پیچش پایدار
شرح بالا نمای عمومی فرایند یک خط اسیدشویی پیوسته است؛ مشخصات عددی، تصاویر PLC و SCADA و نقشههای برق این صفحه مربوط به پروژه اجراشده هستند.
معماری پیالسی میتسوبیشی سری Q و ورودیوخروجیها
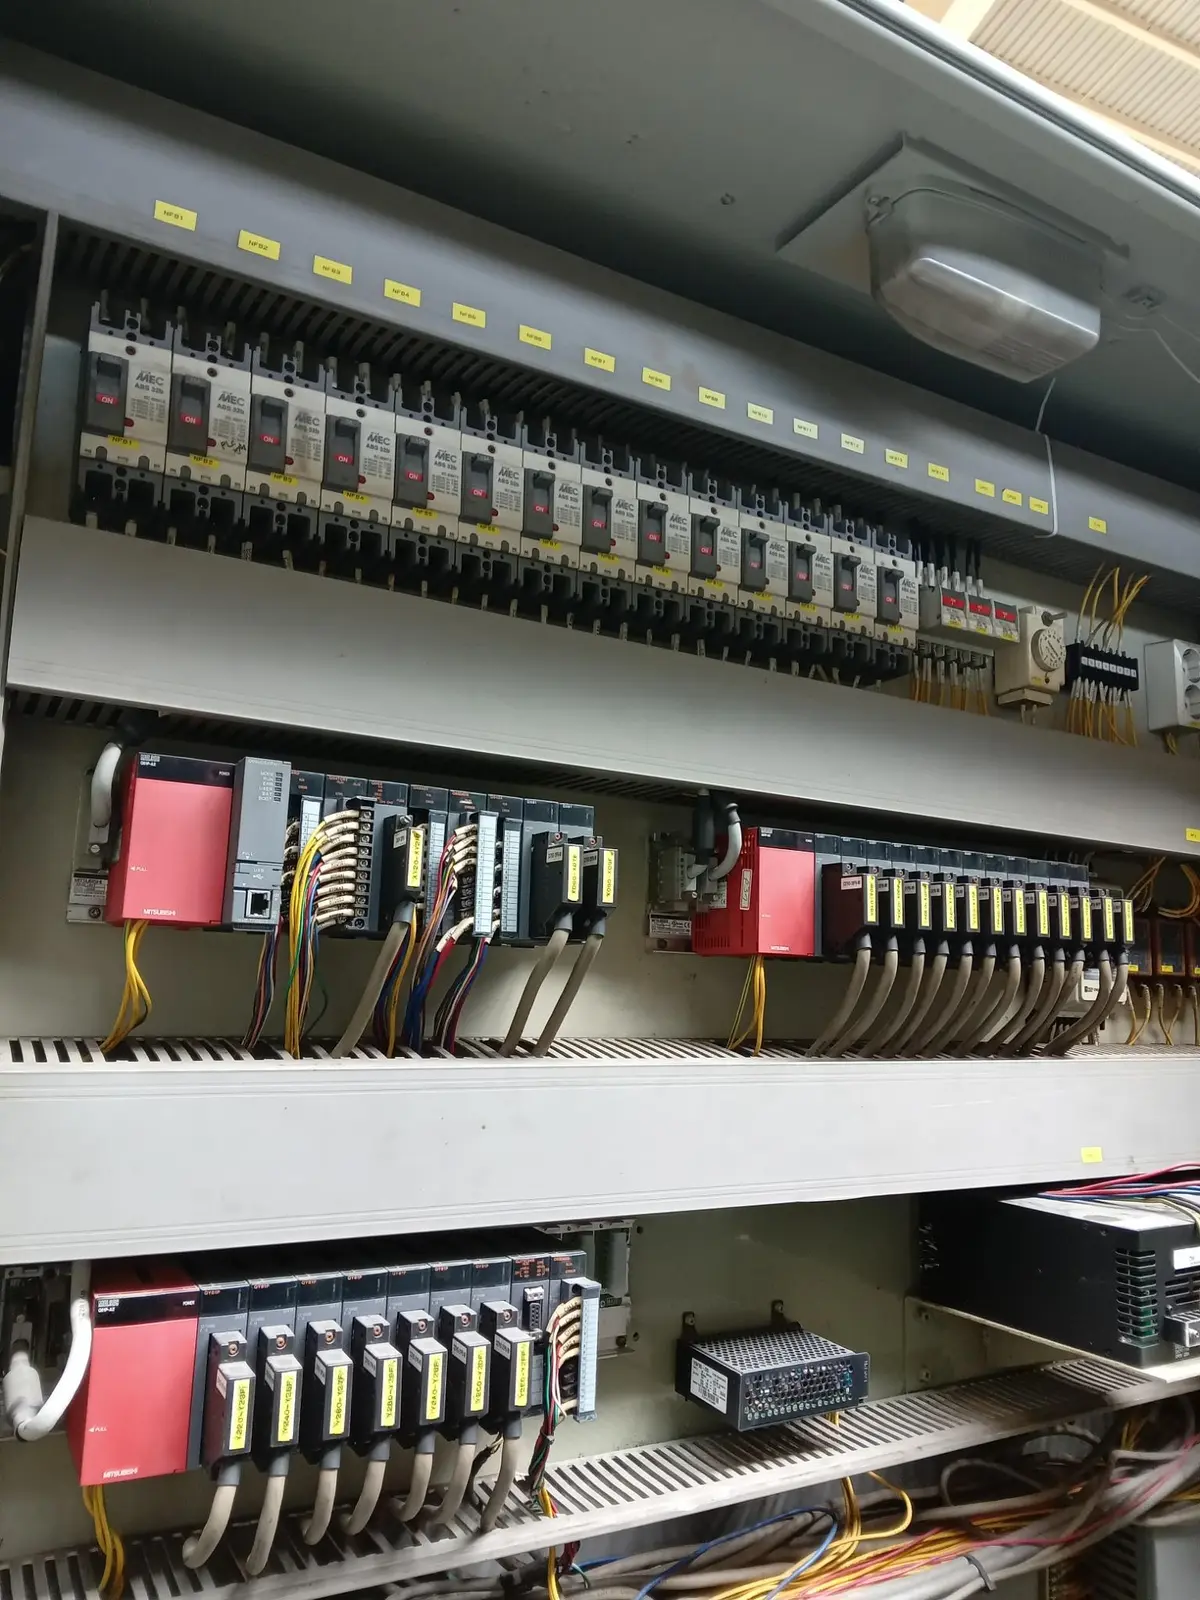
کنترل مرکزی خط با پیالسی میتسوبیشی سری Q پیادهسازی شده است. حجم زیاد تجهیزات میدان و تنوع سیگنالهای فرایندی باعث شده معماری کنترل در چهار رک مجزا توزیع شود تا سیمبندی، توسعه، تست و عیبیابی بخشهای خط ساختار مشخصی داشته باشد.
| نوع ماژول | تعداد | نقش در سامانه کنترل |
|---|---|---|
| ماژول کنترل دما | ۲ عدد | دریافت و کنترل دقیق دماهای فرایندی و تبادل مقدار تنظیمی و واقعی با برنامه |
| ماژول سرعتبالا | ۲ عدد | پردازش سیگنالهای سریع موردنیاز برای اندازهگیری و هماهنگی حرکت خط |
| ماژول ورودیوخروجی آنالوگ | ۱۰ عدد | دریافت سنسورهای آنالوگ و ارسال مرجع سرعت، تنشن و فرمانهای پیوسته |
| ماژول ارتباطی | ۱ عدد | تبادل داده میان پیالسی، اسکادا، درایوها و اجزای شبکه صنعتی |
| ماژول ورودی دیجیتال | ۱۳ عدد | دریافت وضعیت کلیدها، سنسورها، فیدبک کنتاکتورها، خطاها و شرایط مجاز |
| ماژول خروجی دیجیتال | ۱۰ عدد | صدور فرمان به رلهها، کنتاکتورها، شیرها و تجهیزات اجرایی خط |
این معماری، بیش از ۷۵۰ نقطه ورودی و خروجی را در کنار سیگنالهای ارتباطی مدیریت میکند. جداسازی رکها و مستندسازی دقیق آدرسها، زمان عیبیابی و توسعههای بعدی خط را کاهش میدهد.
دامنه خدمات مهندسی و اجرایی پروژه
این پروژه تنها به برنامهنویسی پیالسی محدود نبوده و زنجیره طراحی برق، کنترل حرکت، مانیتورینگ، شبکه، مستندسازی، وایرینگ و راهاندازی را بهصورت یکپارچه پوشش داده است.
برنامهنویسی پیالسی میتسوبیشی
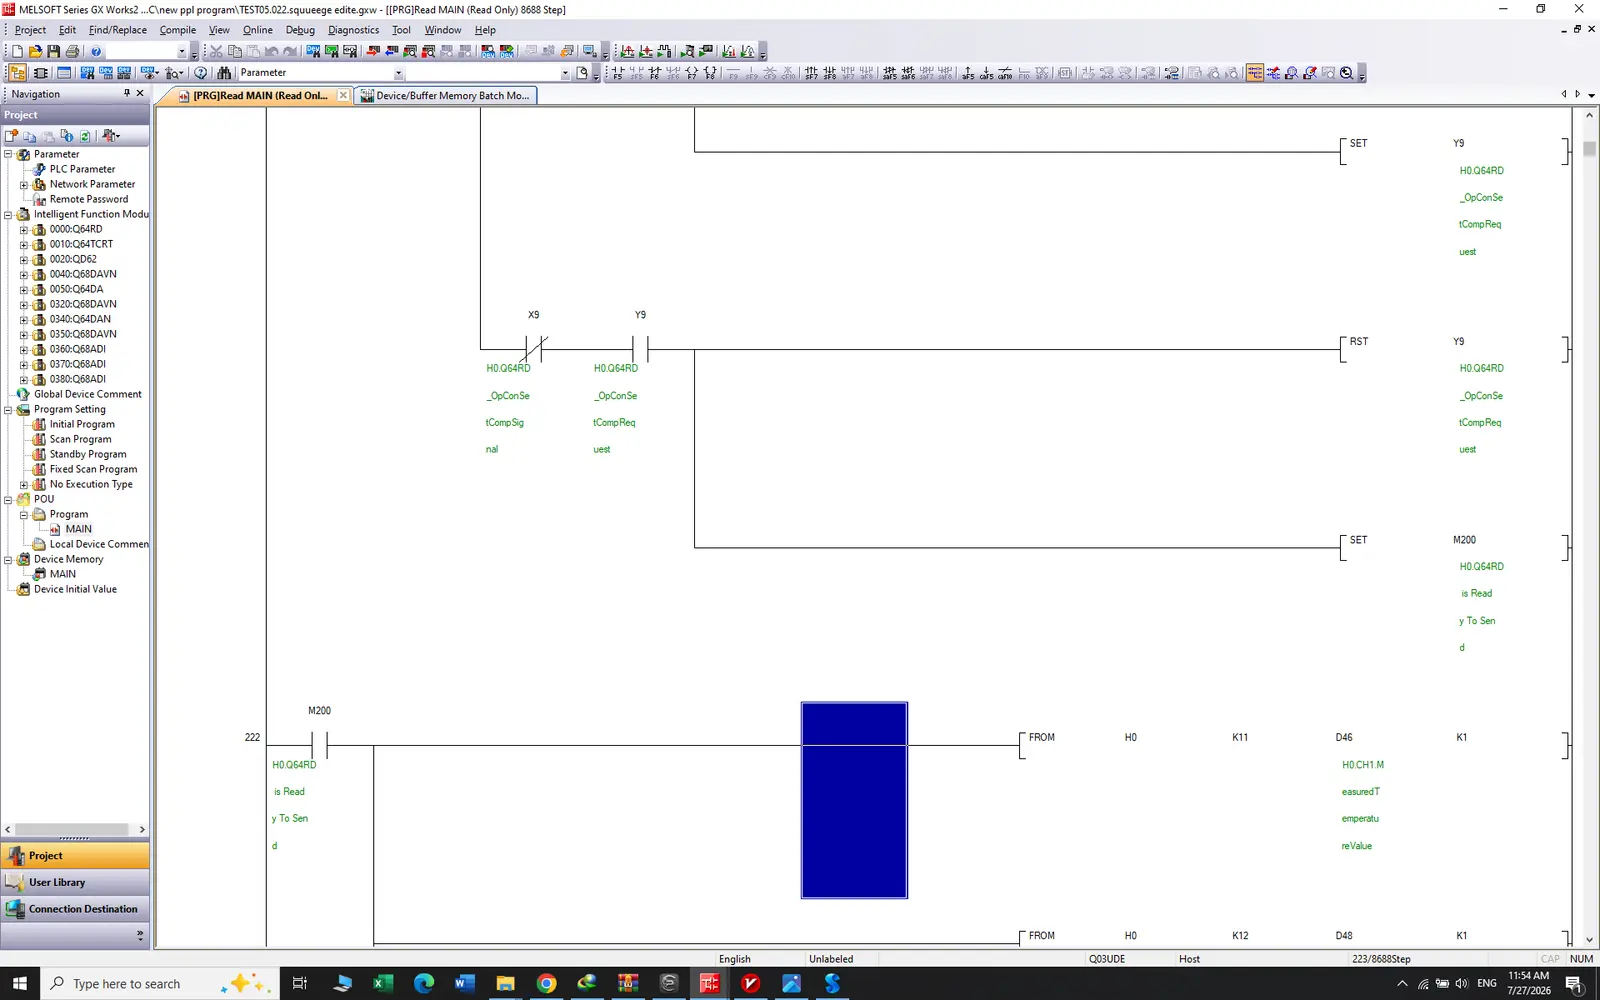
پیادهسازی توالی عملکرد خط، پرمیسیوها، اینترلاکها، مدهای دستی و اتوماتیک و مدیریت شرایط توقف و خطا در برنامهای با بیش از ۸۰۰۰ استپ.
طراحی و اجرای اسکادا
نمای کلی فرایند، وضعیت موتورها و شیرها، سرعتها، جریانها، فرمانهای اپراتوری و نمایش آلارمهای بخشهای مختلف خط.
کنترل درایوهای جریان متناوب و مستقیم
راهاندازی و هماهنگسازی ۴۵ موتور جریان متناوب و سه موتور جریان مستقیم با ملاحظات سرعت، رمپ، جهت، حفاظت و وضعیت آمادهبهکار.
سنکرونسازی و کنترل تنشن
سنکرونکردن ۱۶ موتور در مد سرعت و کنترل دو محور جریان مستقیم در مد تنشن برای حرکت هماهنگ و پایدار نوار فولادی.
طراحی تابلو و نقشههای ایپلن
طراحی چیدمان تابلو، مدار قدرت و فرمان، ورودیوخروجیهای پیالسی، درایوها، ترمینالها، جعبهتقسیمها و مستندات اجرایی.
وایرینگ، سربندی و راهاندازی
اجرای سیمکشی و سربندی، کنترل نقطهبهنقطه ورودی و خروجیها، تست عملکرد تجهیزات و یکپارچهسازی شبکه خط.
برای آشنایی با خدمات مرتبط، صفحات برنامهنویسی PLC، طراحی HMI و SCADA، درایو و کنترل موتور و طراحی تابلو برق با EPLAN را ببینید.
برنامه پیالسی میتسوبیشی؛ هسته هماهنگی خط
برنامه کنترل با بیش از ۸۰۰۰ استپ، وظیفه هماهنگکردن بخشهای متوالی خط و تبادل فرمان و وضعیت با تجهیزات میدان، درایوها و اسکادا را بر عهده دارد. ساختار برنامه برای کنترل ترتیبی، عملکرد مستقل هر بخش و تشخیص سریعتر خطاها سازماندهی شده است.
کنترل ترتیبیاجرای توالی راهاندازی و توقف بخشها و کنترل شرایط مجاز حرکت ورق.
اینترلاک و شرایط مجازبررسی فیدبکها، آمادهبودن درایوها، حفاظتها و وضعیت تجهیزات پیش از صدور فرمان.
سیگنالهای آنالوگ و دیجیتالپردازش سنسورها، فرمان شیرها و موتورها و ارسال دادههای لازم به اسکادا.
عیبیابیتفکیک خطاهای تجهیز، ارتباط و فرایند برای کوتاهترشدن زمان عیبیابی و توقف خط.
کنترل ۴۸ موتور و هماهنگی حرکت نوار فولادی
وجود تعداد زیاد موتور در یک خط پیوسته، نیازمند مدیریت دقیق مرجع سرعت، اصلاح سرعت، رمپهای شتاب و کاهش سرعت، وضعیت آمادهبهکار درایو و فیدبکهای حفاظتی است.
موتورهای فرایندی خط
کنترل رولها، پمپهای سیرکولاسیون، تجهیزات بخش اسید و آبکشی و سایر مصرفکنندههای فرایندی با منطق راهاندازی، حفاظت و فیدبک.
کنترل هماهنگ در مد سرعت
هماهنگی ۱۶ موتور بر مبنای مرجع مشترک سرعت و ضرایب اصلاحی، بهگونهای که تغییر سرعت خط بدون ضربه و ناهماهنگی بین بخشها انجام شود.
کنترل محورهای جریان مستقیم و تنشن
کنترل سه موتور جریان مستقیم که دو محور آنها در مد تنشن کار میکنند؛ هدف، نگهداشتن کشش مناسب ورق در تغییرات سرعت و شرایط مختلف بهرهبرداری است.
کنترل تنشن از چروک، شلشدن یا کشش نامناسب نوار جلوگیری میکند. هماهنگی مرجع سرعت و کشش همچنین عبور پایدار ورق از رولها و جمعشدن منظم کلاف خروجی را آسانتر میسازد.
فهرست درایوهای استفادهشده در خط
انتخاب و تنظیم درایوها بر اساس توان موتور، نقش هر محور در فرایند، مد کنترل سرعت یا تنشن و الزامات راهاندازی انجام شده است. فرمانها، فیدبک آمادهبهکار، خطا و مقادیر مرجع در ساختار کنترل و شبکه خط یکپارچه شدهاند.
| سازنده و نوع درایو | توان | تعداد |
|---|---|---|
| جفران | ۷۵ کیلووات | ۲ عدد |
| جفران | ۵۵ کیلووات | ۲ عدد |
| جفران | ۲۲ کیلووات | ۲ عدد |
| جفران | ۱۱ کیلووات | ۹ عدد |
| هیوندای | ۳۷ کیلووات | ۱ عدد |
| زیمنس | ۴ کیلووات | ۱ عدد |
| پارکر جریان مستقیم | ۳۷ کیلووات | ۱ عدد |
| پارکر جریان مستقیم | ۷۵ کیلووات | ۱ عدد |
| پارکر جریان مستقیم | ۱۵۰ کیلووات | ۱ عدد |
پارامترهای شتاب و کاهش سرعت، محدودیتهای جریان و گشتاور، جهت حرکت، شرایط آزادشدن فرمان و واکنش به خطا برای هر محور متناسب با نقش آن در خط تنظیم شدهاند.

اسکادا و شبکه صنعتی خط
صفحه اصلی اسکادا یک نمای یکپارچه از مسیر حرکت ورق و وضعیت بخشهای اصلی فراهم میکند تا اپراتور بدون جابهجایی میان چند سیستم، دادههای کلیدی خط را مشاهده و فرمانهای لازم را صادر کند.
نمای گرافیکی مسیر نوار از بازکننده تا جمعکننده کلاف
نمایش وضعیت بخشهای اسیدشویی، آبکشی، خشککن، بریدل و تجهیزات خروجی
پایش سرعتهای خط، اصلاح سرعت، جریان محورهای مستقیم و طول جاری
فرمان و فیدبک موتورها، پمپها، شیرها و تجهیزات فرایندی
اعلام وضعیت پیالسی، درایوها، موتورها و تجهیزات جانبی
تبادل داده بین پیالسی، اسکادا و درایوها از طریق شبکه صنعتی خط
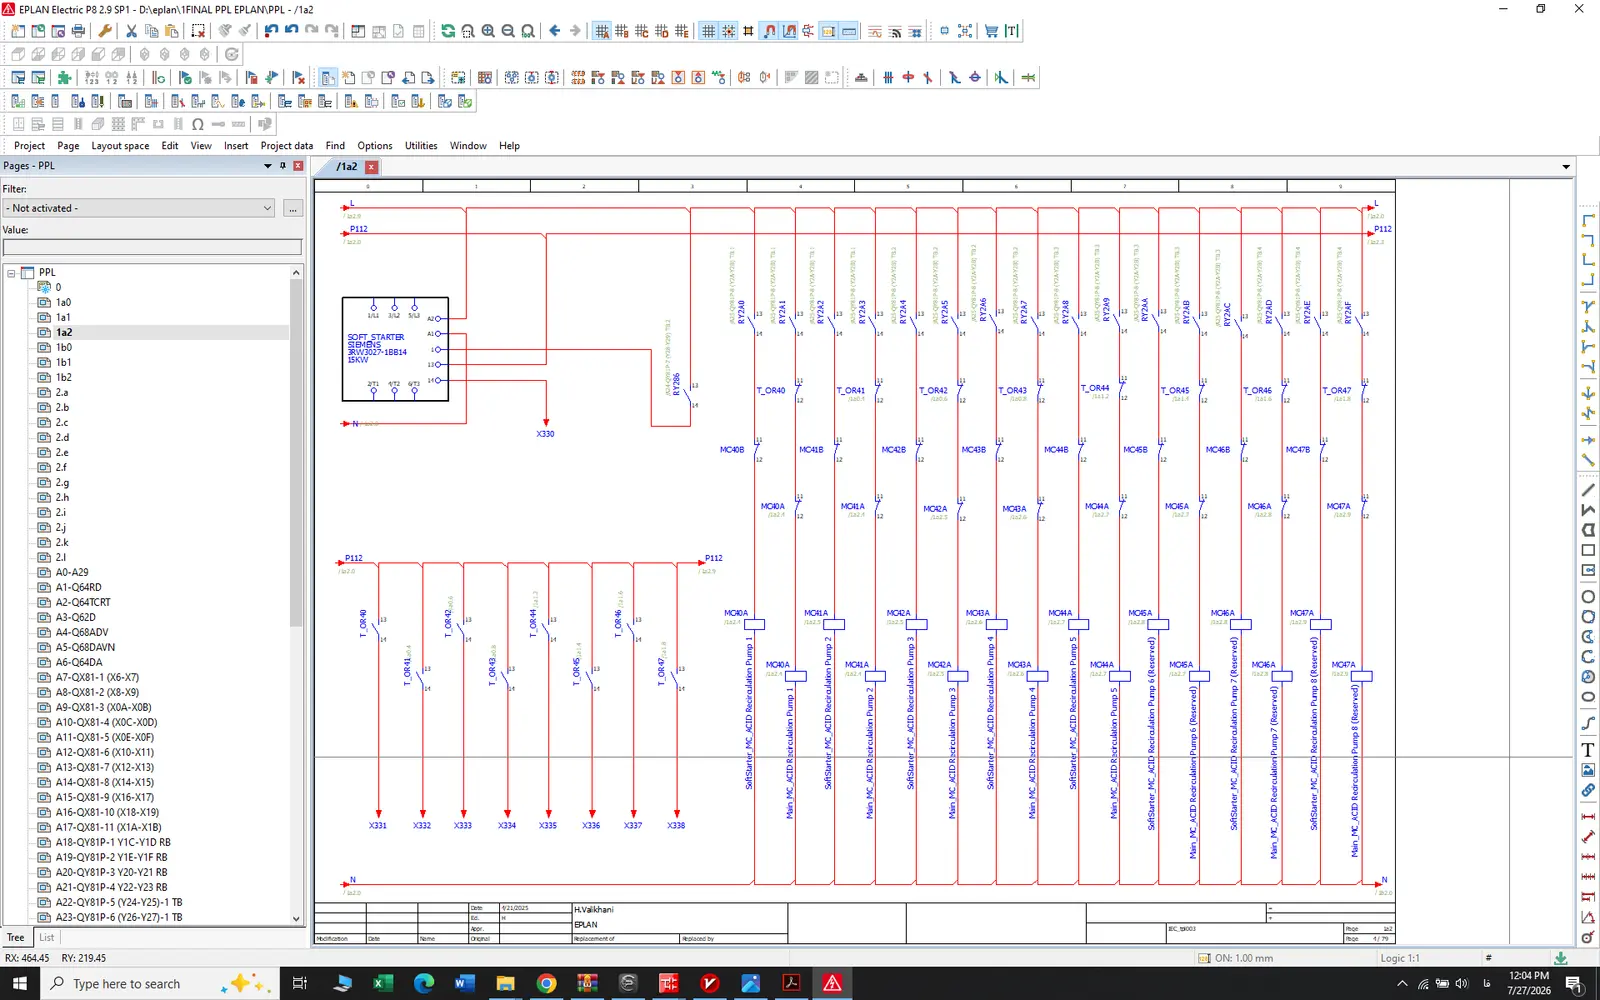
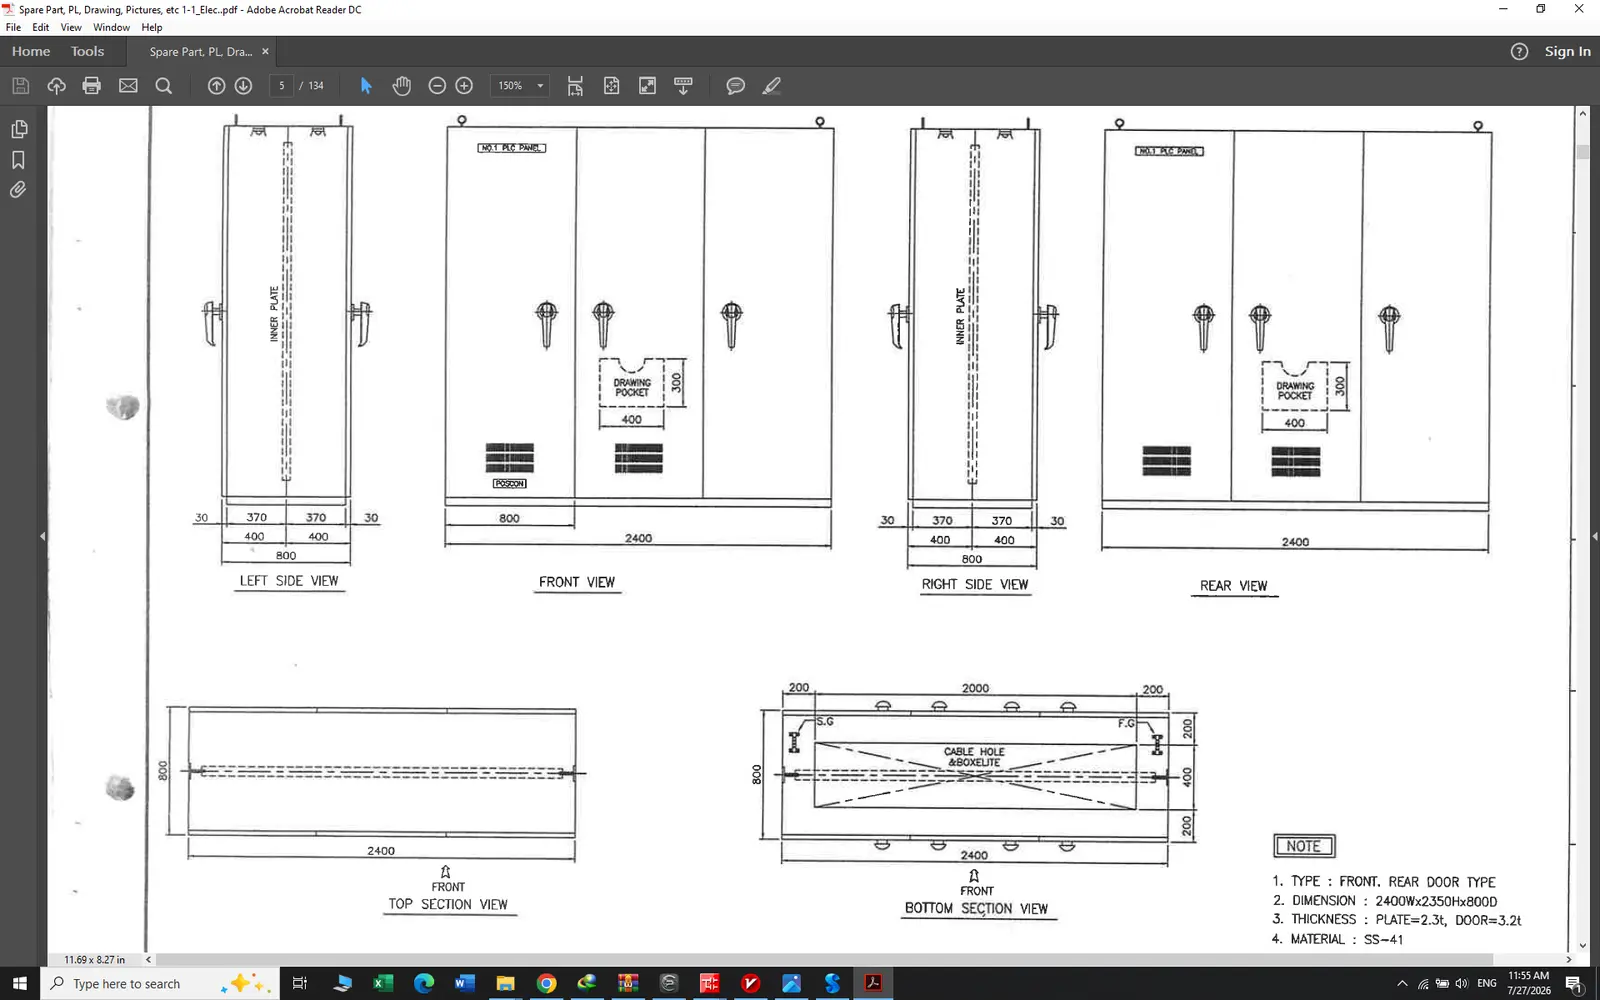
مهندسی برق، تابلو و مستندات ایپلن
نقشههای پروژه از مدارهای قدرت و فرمان تا خروجیهای پیالسی، تابلوهای کنترل موتور، درایوها و جعبهتقسیمها را پوشش میدهند و مبنای ساخت، وایرینگ، تست و نگهداری قرار گرفتهاند.
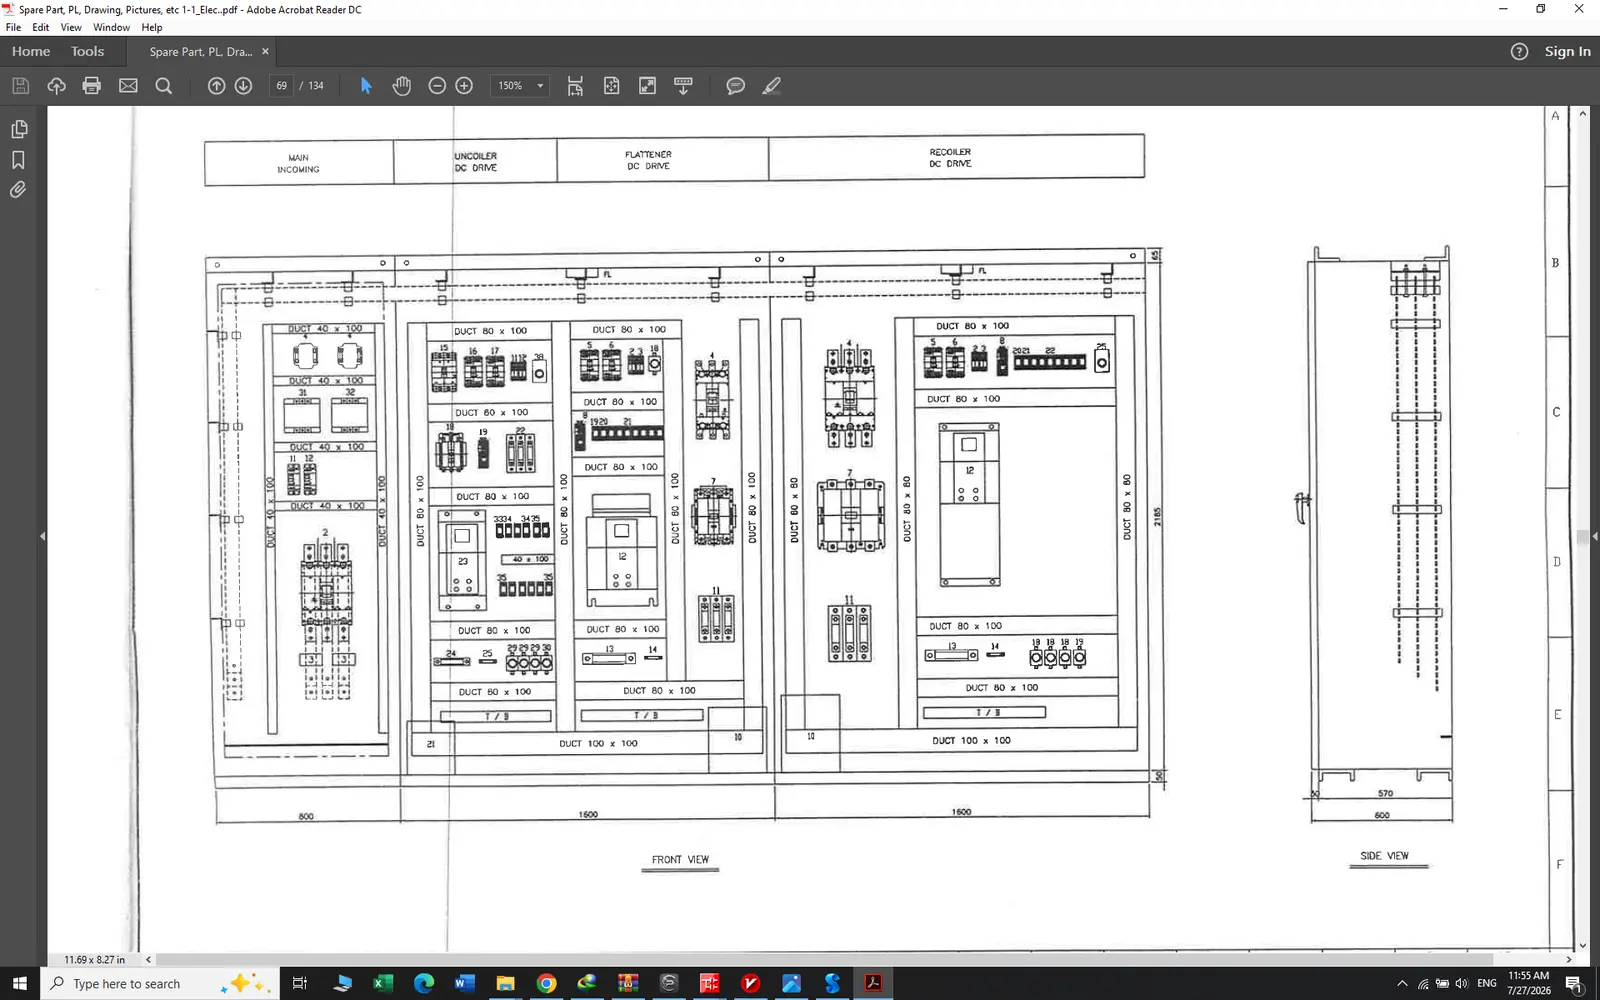
جانمایی تجهیزات تابلو
تفکیک بخش ورودی، درایوهای جریان مستقیم مربوط به بازکننده، صافکننده و جمعکننده، مدارهای فرمان و فضای مناسب برای وایرینگ و تعمیرات.
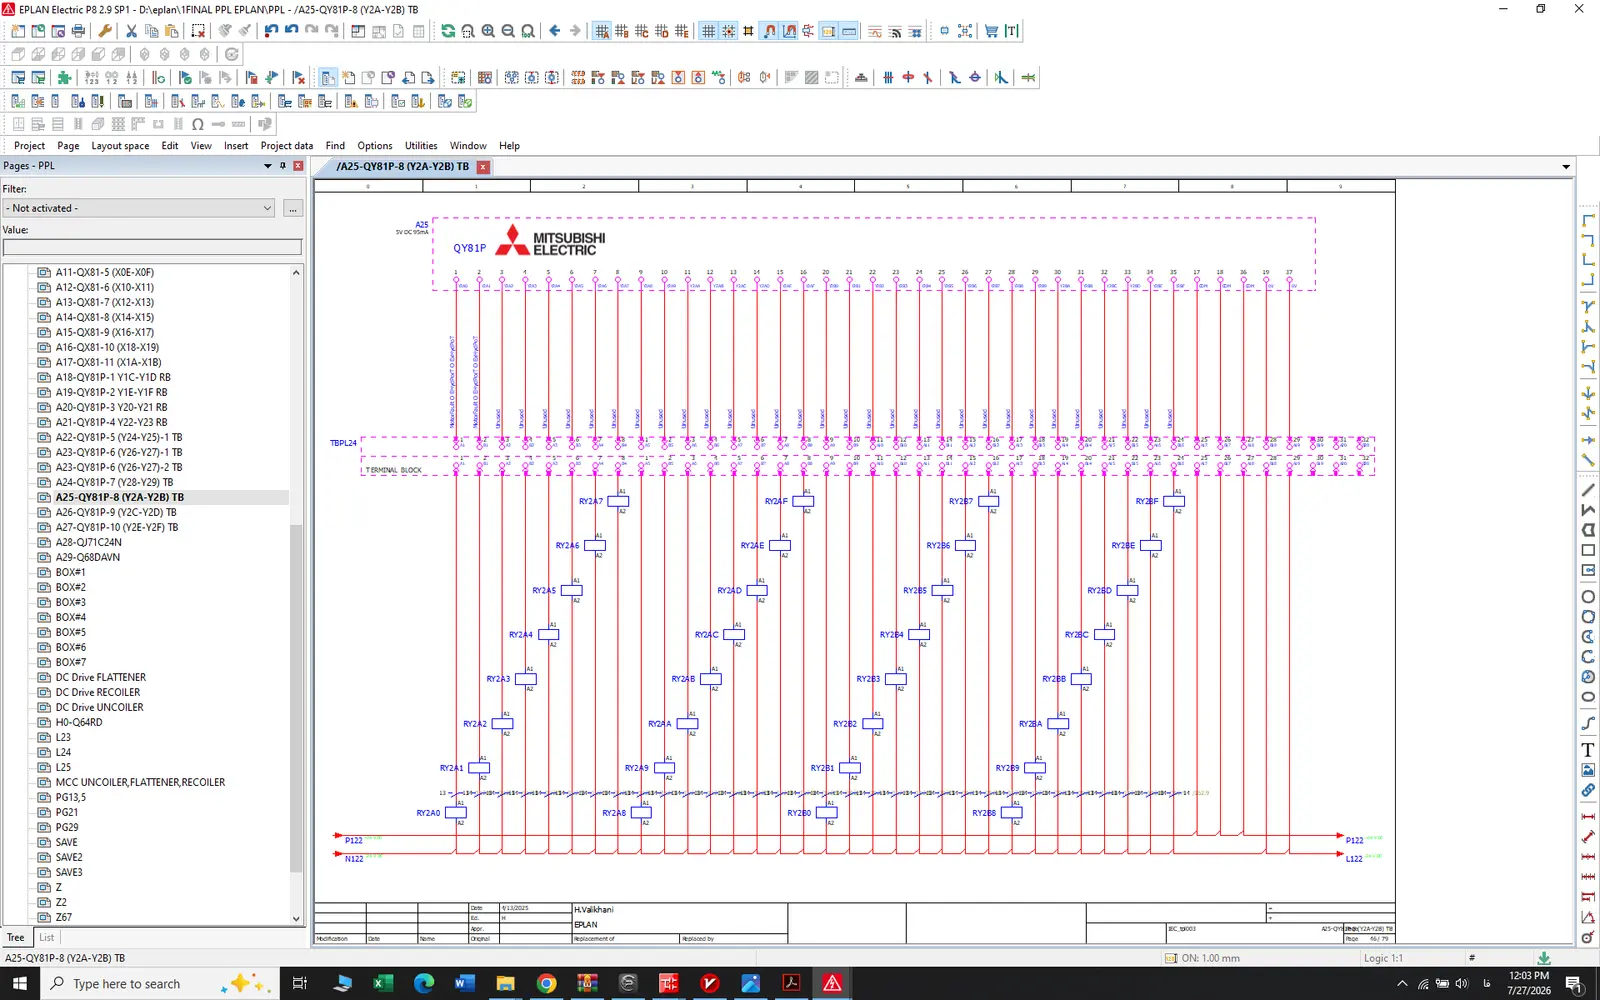
ورودیوخروجیهای پیالسی و رلههای واسط
مستندسازی خروجیهای پیالسی، ترمینالها، رلهها و ارتباط آنها با تجهیزات میدان برای اجرای دقیق و عیبیابی سریع.
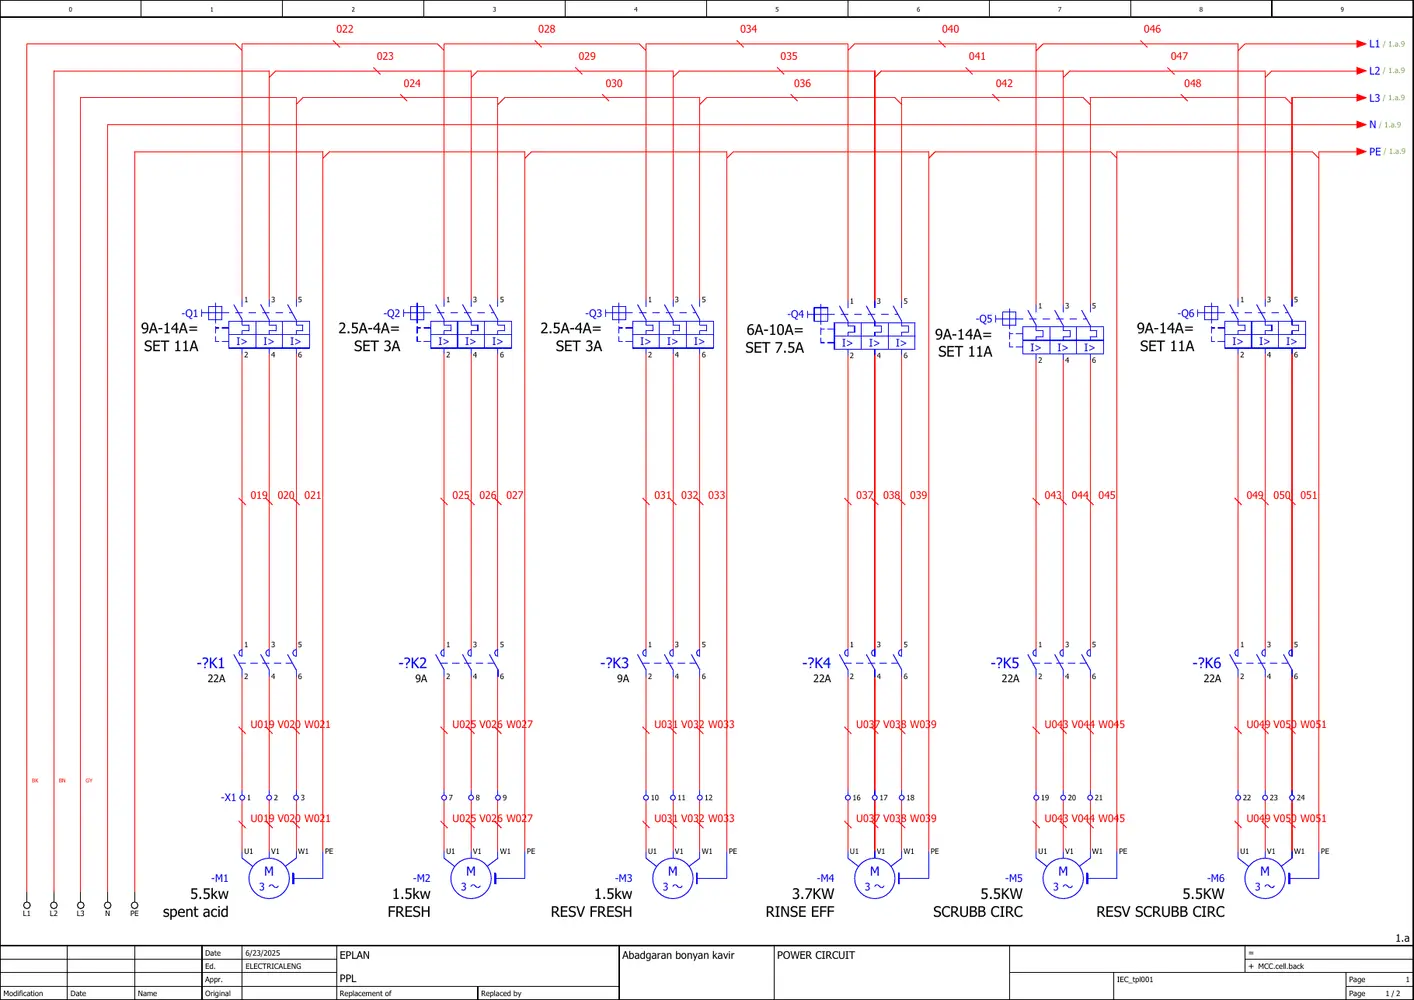
فیدر موتورهای فرایندی
طراحی فیدرهای قدرت و حفاظت موتورهای پمپ، سیرکولاسیون، اسکرابر و تجهیزات جانبی همراه با شمارهگذاری کابل و ترمینال.
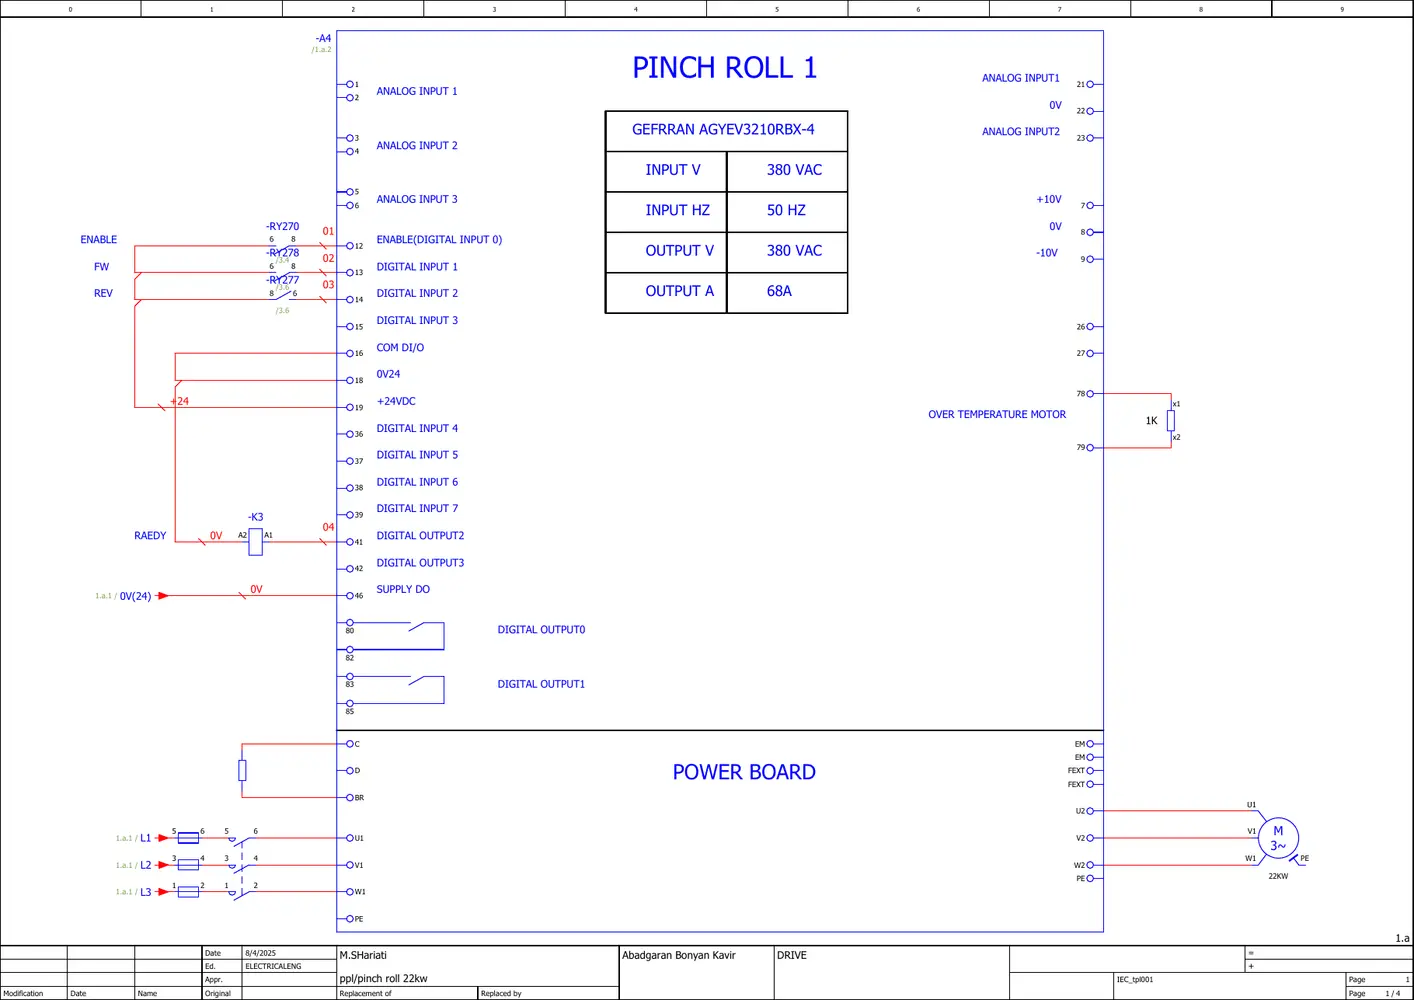
نقشه کنترل درایو
مدار قدرت و کنترل درایو ۲۲ کیلووات، سیگنالهای آنالوگ و دیجیتال و فرمانهای حرکت رفت و برگشت برای رولهای ورودی خط.
گالری فنی پروژه خط اسیدشویی
تصاویر واقعی خط و تابلو، برنامه پیالسی، صفحه اسکادا و نمونه نقشههای طراحی برق. برای مشاهده تصویر کامل و جزئیات، روی هر عکس کلیک کنید.
نتیجه راهکار یکپارچه برق و اتوماسیون
حرکت هماهنگ خطسنکرونسازی ۱۶ موتور و مدیریت اصلاح سرعت برای تغییر سرعت نرم و کنترلشده.
تنشن پایدار ورقکنترل دو محور جریان مستقیم در مد تنشن برای عبور و جمعشدن منظم نوار فولادی.
دید کامل اپراتورنمایش وضعیت فرایند، موتورها، شیرها، سرعتها و خطاها در اسکادا.
نگهداری سریعترساختار منظم برنامه، مستندات ایپلن و تفکیک مناسب خطاها برای عیبیابی.
پرسشهای متداول درباره پروژه خط اسیدشویی
ظرفیت خط اسیدشویی این پروژه چقدر است؟
ظرفیت اسمی خط ۵۰۰ هزار تن ورق فولادی در سال است.
کنترل مرکزی خط با چه پیالسی انجام شده است؟
سیستم کنترل بر پایه پیالسی میتسوبیشی سری Q در چهار رک مجزا پیادهسازی شده و برنامه آن بیش از ۸۰۰۰ استپ دارد.
چه تعداد موتور در سیستم کنترل شده است؟
۴۵ موتور جریان متناوب و سه موتور جریان مستقیم؛ ۱۶ موتور در مد سرعت سنکرون شده و دو محور جریان مستقیم در مد تنشن کار میکنند.
خدمات برق و اتوماسیون شامل چه مواردی بوده است؟
برنامهنویسی پیالسی، اسکادا، شبکه صنعتی، کنترل درایو، طراحی ایپلن و تابلو، وایرینگ، سربندی، تست و راهاندازی.
برای اتوماسیون خطوط فولاد و نوار پیوسته نیاز به مشاوره دارید؟
اطلاعات خط، تعداد درایوها و نیاز کنترلی پروژه را برای بررسی اولیه ارسال کنید.